
 ms
Proses Pembuatan Beg Alat Pinggang: Kejuruteraan untuk Beban Tapak Kerja Harian
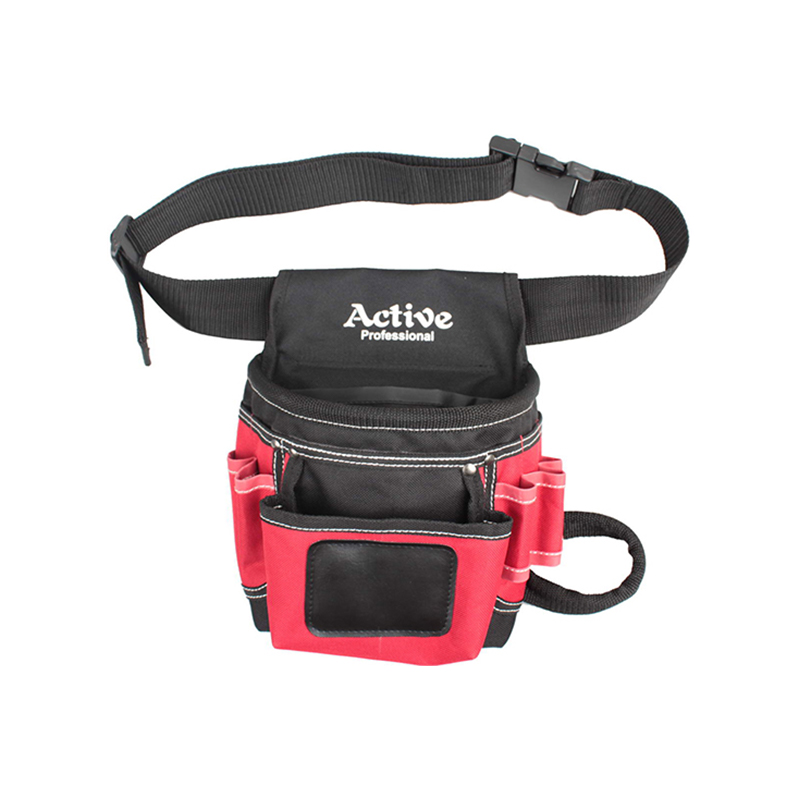
Juruelektrik mencapai sehingga untuk mengikat dulang kabel, kemudian jatuh ke satu lutut untuk melaraskan gelang lantai. Setiap kali torso bertukar sudut, beg alat pinggang perlu mengikut tanpa beralih, kendur atau memotong pinggul. Ini bukan soal memilih kain yang lebih tebal sahaja. Proses pembuatan beg alat pinggang menentukan sama ada produk boleh menyimpan geometri itu hari demi hari. Beg pinggang yang dibina dengan baik direka bentuk di sekitar pengagihan berat, peletakan poket, dan persimpangan antara tali pinggang dan badan. Itulah sebabnya mencari beg pinggang harus bermula dengan memahami cara ia sebenarnya dibuat.
Mengapa Pembuatan Beg Alat Pinggang Berbeza daripada Beg Alat Lain
Tidak seperti beg galas yang menyebarkan beban pada kedua-dua bahu atau tote yang dibawa dengan tangan, beg alat pinggang bergantung sepenuhnya pada pemasangan tali pinggang dan panel belakang yang terletak pada badan. Badan berputar, bengkok dan berpusing beratus kali semasa syif. Oleh itu, pembuatan perlu mencipta beg yang cukup tegar untuk memastikan poket terbuka dan cukup lembut untuk mengikuti pergerakan semula jadi.
- Pusat graviti terletak di pinggang, jadi kedalaman poket dan susun atur secara langsung mempengaruhi keseimbangan.
- Lebar tali pinggang dan kusyen menentukan keselesaan jangka panjang di bawah pemuatan berulang.
- Penempatan jahitan di panel belakang mesti mengelakkan titik tekanan sentuhan.
- Pemasangan tali pinggang perlu menyerap tarikan daripada alatan dan bukannya koyak daripada fabrik.
Dari segi praktikal, ini bermakna pengeluaran beg alat pinggang menggunakan anyaman yang lebih tebal, jahitan yang lebih padat dan lebih tetulang daripada kantung utiliti biasa. Ini juga bermakna hubungan antara fabrik, jalinan dan tali pinggang perlu direka bentuk sebagai satu sistem.
Proses Pembuatan Beg Alat Pinggang, Langkah demi Langkah
Langkah 1: Pemilihan Bahan dan Pemeriksaan Masuk
Pengeluaran bermula dengan fabrik yang sesuai dengan kegunaan yang dimaksudkan. Untuk beg pinggang profesional, poliester 600D adalah perkara biasa untuk tugas komersial ringan, manakala nilon 1680D lebih disukai untuk penyalahgunaan tapak kerja harian. Anyaman tali pinggang biasanya berukuran 1.5 hingga 2 inci lebar, diperbuat daripada anyaman poliester dengan anyaman yang ketat, dan gesper dipilih selepas semakan ujian tarik.
Gulungan fabrik yang masuk diperiksa untuk berat, lekatan salutan dan konsistensi warna. Salutan PU atau kalis air selalunya disahkan dengan ujian kalis air sebelum bahan memasuki garis pemotongan.
Langkah 2: Penyediaan Pemotongan dan Jalinan
Panel dipotong dengan ketepatan menggunakan corak CNC atau die-cut yang meminimumkan sisa. Potongan badan utama, pelapik poket, dan panel sokongan belakang dipotong secara berasingan daripada lot pengeluaran yang sama untuk mengelakkan perbezaan warna. Interlining atau buih dilaminasi pada panel belakang untuk memberikan struktur tanpa kekakuan.
Langkah 3: Susun Atur Poket dan Urutan Jahitan
Urutan jahitan dirancang supaya jahitan tekanan tinggi dijahit sebelum mengikat tepi. Bukaan poket diperkukuh dengan jahitan dua baris, dan tetulang bartack digunakan pada hujung slot tali pinggang, lampiran gelung dan sudut poket. Peraturan biasa ialah sekurang-kurangnya empat jahitan per sentimeter pada jahitan utama.
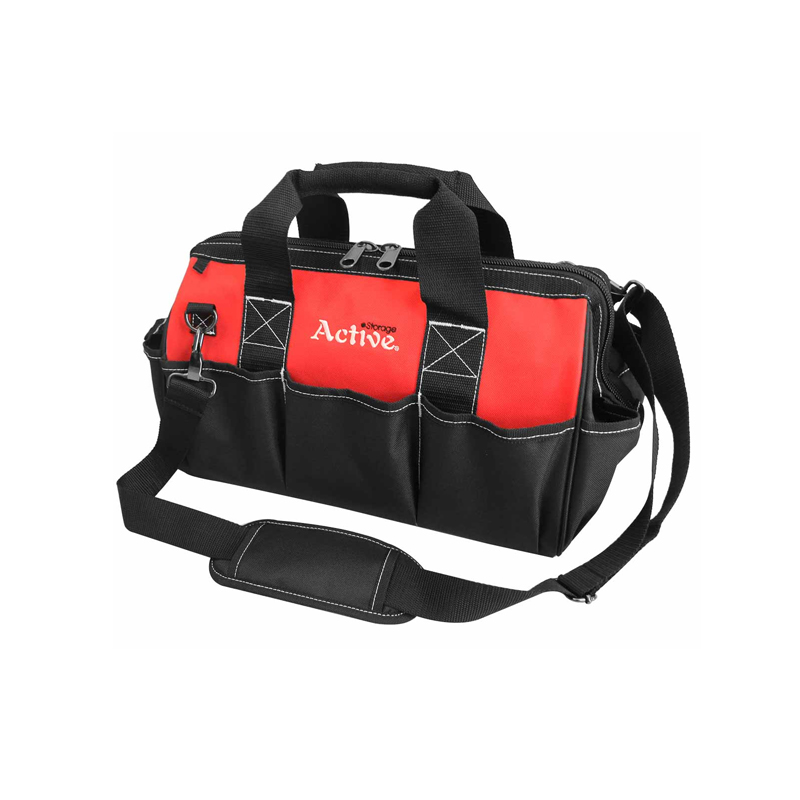
Untuk inventori yang membawa banyak bahagian kecil, susunan poket berketumpatan tinggi boleh membuat perbezaan antara beg pinggang yang boleh digunakan dan yang menelan alatan.
 Beg Alat Penyimpanan Ditapis 32-Poket Berketumpatan Tinggi dengan Reka Letak Modular Beg pinggang ini menawarkan 32 poket tersusun dan tali pinggang yang kukuh untuk juruteknik yang mengendalikan banyak bahagian kecil, menjadikannya sesuai untuk akses pantas dan pemisahan alatan yang tepat. Lihat Produk →
Langkah 4: Pemasangan Tali Pinggang, Gesper dan Menanggung Beban
Tali pinggang adalah tulang belakang struktur beg pinggang. Webbing dimasukkan melalui panel belakang dan dijahit dengan corak kotak-dan-X untuk mengelakkannya daripada terlepas di bawah beban. Buckles diuji untuk kitaran penglibatan dan kekuatan tegangan. Sesetengah konfigurasi menambah tali pinggang dalam empuk untuk syif panjang.
"Tali pinggang adalah asas. Jika lampiran webbing gagal, tiada susun atur poket boleh menyelamatkan beg itu."
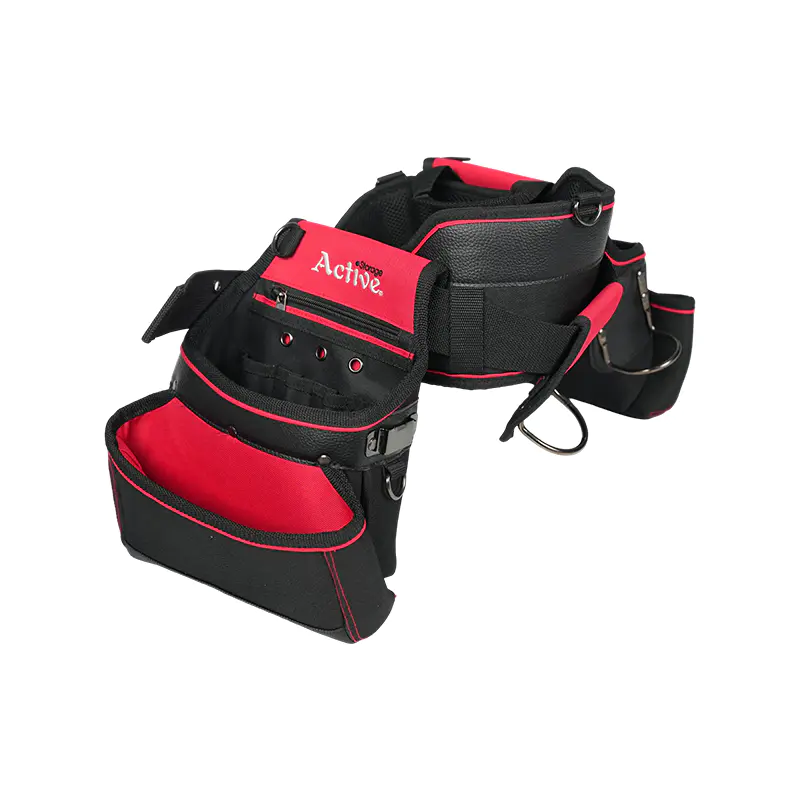
Bagi pengguna yang berselang-seli antara membawa gerudi dan alatan tangan, set tali pinggang pelepasan cepat modular boleh disesuaikan dengan susunan kantung yang berbeza.
 Pek Pinggang Alat Tugas Berat Berbilang Fungsi Jenis Penyahmampatan Dengan kapasiti beban 33 lb dan kawasan tekanan yang diperkukuh, pek pinggang ini menyokong alat berat manakala tali dan tali pinggang empuk mengurangkan keletihan untuk peralihan yang lama. Lihat Produk →
Langkah 5: Pengikatan Tepi, Penamat dan Pemeriksaan Akhir
Selepas pemasangan utama, tepi diikat untuk mengelakkan kerutan, benang yang longgar dipangkas, dan penutup zip atau cangkuk dan gelung diperiksa. Setiap beg diperiksa untuk jahitan yang dilangkau, jahitan tidak rata dan kancing yang rosak. Ujian tarik akhir dilakukan pada lampiran tali pinggang sebelum pembungkusan.
Pemeriksaan Kualiti Yang Penting dalam Pengeluaran Beg Alat Pinggang
Kawalan kualiti adalah tentang mengesahkan butiran yang menyebabkan kegagalan pramatang di lapangan. Jadual di bawah menunjukkan pemeriksaan yang dilakukan pada beg pinggang profesional standard sebelum penghantaran.
| Item ujian | Kaedah | Kriteria lulus |
|---|---|---|
| Tarik tali pinggang | Kepit anyaman dan gunakan tarikan serenjang | Tiada pemisahan jahitan pada 30 kg |
| Kekuatan jahitan | Ujian tegangan pada jahitan panel belakang utama | Tiada koyak di bawah 15 kg |
| Ketumpatan jahitan | Kira jahitan di bawah pembesar | Sekurang-kurangnya 4 jahitan setiap cm |
| Ketahanan gesper | Kitaran penyisipan dan pelepasan | 10,000 kitaran tanpa kegagalan |
| Berat kain | Skala GSM pada panel pra-potong | Dalam 5% daripada spesifikasi |
Pembangunan Beg Alat Pinggang Tersuai: Perkara yang Perlu Dinilai oleh Pembeli OEM
Apabila menugaskan beg alat pinggang tersuai, soalan pertama bukanlah penempatan warna atau logo. Beginilah cara tali pinggang, panel belakang dan poket berfungsi bersama untuk kumpulan pengguna akhir yang ditentukan. Juruelektrik mendapat manfaat daripada poket yang sempit dan dalam untuk pemutar skru dan nat wayar; tukang kayu mungkin memerlukan kantung terbuka yang lebih besar untuk tukul dan pita pengukur; pengguna yang memfokuskan gerudi lebih suka sarung yang dipasang dengan akses pantas.
Rakan kongsi pembuatan yang berpengalaman biasanya akan membina sampel terlebih dahulu, kemudian melaraskan lebar poket, kekakuan tali pinggang dan gaya gesper berdasarkan maklum balas pengguna.
 Beg Pinggang Alat Khusus Pekerja Kayu dan Binaan Dibina daripada poliester tahan lelasan dengan lapan poket dan gelung tukul, kantung ini sesuai dengan pengrajin yang memerlukan organisasi alat yang tahan lama dan seimbang di tapak kerja. Lihat Produk →
Memilih Pengeluar Beg Alat Pinggang Yang Boleh Berskala
Jika anda mencari sumber untuk jenama atau saluran pengedaran, keupayaan kilang untuk membuat skala adalah sama pentingnya dengan kualiti sampel. Cari pembuat yang menjalankan berbilang barisan pengeluaran, menyemak lot bahan secara konsisten dan mempunyai pengalaman dengan pesanan eksport. Proses pembuatan bukanlah satu peristiwa; ia diulang melalui setiap kelompok, dan sisihan kecil dalam ketebalan webbing atau ketegangan jahitan boleh mengubah produk akhir.
Apabila menilai pembekal, tanya bagaimana mereka mengendalikan kegagalan pemasangan tali pinggang dalam pemeriksaan pemulangan, dan sama ada mereka mempunyai pintu kualiti berstruktur antara jahitan dan pembungkusan. Anda juga boleh melihat cara kami berfikir tentang ergonomik beg alat dalam perbandingan kami tentang beg alat berbanding beg galas. Untuk rangkaian penuh peralatan pembawa alat profesional, anda boleh kembali ke gambaran keseluruhan produk kami.
Hasilnya: Beg Alat Pinggang Dibina untuk Tapak Kerja
Beg alat pinggang gagal dengan cara yang berbeza daripada beg galas. Ia gagal pada tali pinggang, di mulut poket, atau pada jahitan di mana berat alat ditarik ke sisi. Pembuatan yang berjaya ialah pembuatan yang menangani tiga perkara tersebut dengan pilihan bahan yang disengajakan, corak jahitan dan ujian beban. Apabila anda menilai pembekal, jangan hanya melihat pada susun atur poket hadapan. Lihat bagaimana tali pinggang itu dilabuhkan dan bagaimana beg itu berkelakuan sebaik sahaja ia dimuatkan. Di situlah kualiti pembuatan sebenar dapat dilihat.

Kami adalah syarikat profesional yang terlibat dalam mengeksport pelbagai jenis kit alat.
Kami yakin bahawa kualiti adalah segala-galanya, perkhidmatan meningkatkan nilai'.
-
+86-15298800699

-
+86-512-58670375

-
karen@kun-bag.com

-
Bangunan 11, No. 93 Jalan Chengang, Bandar Zhangjiagang, Wilayah Jiangsu, China

Hak Cipta © Zhangjiagang Seaark Tools Industrial Co., Ltd. Hak Cipta Terpelihara.
Pengeluar Beg galas Alat Elektrik Tersuai